以智慧感測器結合AI數位孿生優化廢水氨氮監測與處理
新知
發布日期: 115 - 10 - 23
近年環境部持續加嚴氨氮排放管制,於113年12月18日修正發布《放流水標準》新增印刷電路板製造業、屠宰業、肉品市場及醫療機構等氨氮管制對象,並規定116年起部分新設事業氨氮限值加嚴至30 mg/L。隨著管制範圍擴大及限值趨嚴,如何即時掌握氨氮濃度變化並降低超標風險,已成為廢(污)水處理操作的重要挑戰。
目前多數廠區仍採線上氨氮感測器搭配人工校正及操作,自動監測設施感測器需定期校正與清洗,否則反應槽表面易因污垢與生物膜沉積附著,產生測得氨氮值持續上升之偽陽性狀態;數據漂移或資料品質不佳均將影響監測結果及製程操作判斷,難以即時回饋至曝氣、加藥等控制程序,降低整體處理效率。
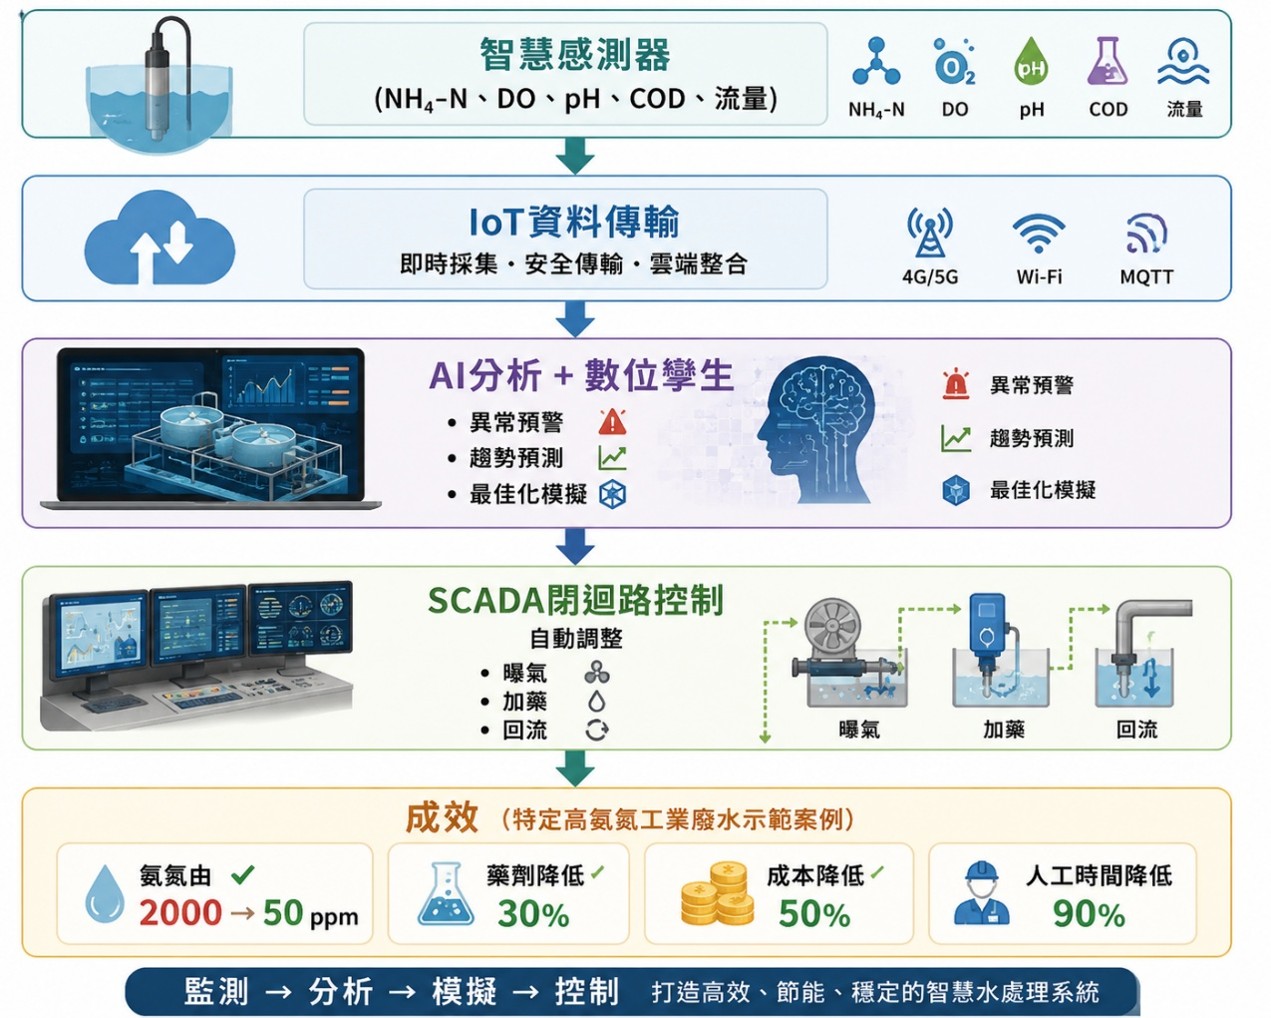
為改善上述問題,近年國內逐漸發展智慧感測器結合AI數位孿生閉迴路控制技術,系統透過智慧感測器持續監測氨氮、pH、溶氧(DO)、化學需氧量(COD)、流量及溫度等水質資訊,再經由物聯網(Internet of Things, IoT)傳輸至AI平台,運用人工智慧進行異常辨識、趨勢預測及操作最佳化分析;同時結合數位孿生技術,模擬不同曝氣及加藥條件下之處理效能,並將最佳控制策略回饋中央監控與資料擷取系統(Supervisory Control and Data Acquisition, SCADA)系統,自動調整製程操作,形成「監測-分析-模擬-控制」閉迴路(closed-loop)管理機制。
依環境部「新興廢水處理技術應用平台」及相關計畫案例,AI數位孿生平台結合人工神經網路(ANN)建立軟感測器模型,推估生化需氧量(BOD),模型預測準確度達R²=0.92,並應用於曝氣策略最佳化; 在高氨氮工業廢水示範場域中,導入智慧控制後可將氨氮約800~2,000 mg/L降至50~100 mg/L之範圍;AI自動加藥系統可節省27%聚合物及36%氫氧化鈉,長期而言使藥劑使用量降低約30%,藥劑成本降低約50%,人工作業時間縮短逾90%。上述成果係於特定高氨氮工業廢水及連續處理條件下所獲得,實際應用成效仍須依廠區水質特性、處理流程及設備配置進行評估。
值得注意的是,智慧控制系統仍須建立於可靠的感測資料品質之上,感測器須依規定定期校正、清洗維護及資料品質管理,並建置資通安全及資料備份機制,以提升AI分析及控制結果之可靠性;此外,該技術較適用於具連續監測、自動控制需求及高氨氮廢(污)水處理系統,導入前宜先完成實場驗證及效益評估。
智慧感測器結合AI數位孿生閉迴路控制技術可協助事業提升即時監測能力、縮短操作反應時間及降低藥劑與人力成本,在專業人力短缺的時代,將可作為高氨氮廢(污)水處理設施智慧化管理的重要選項。